

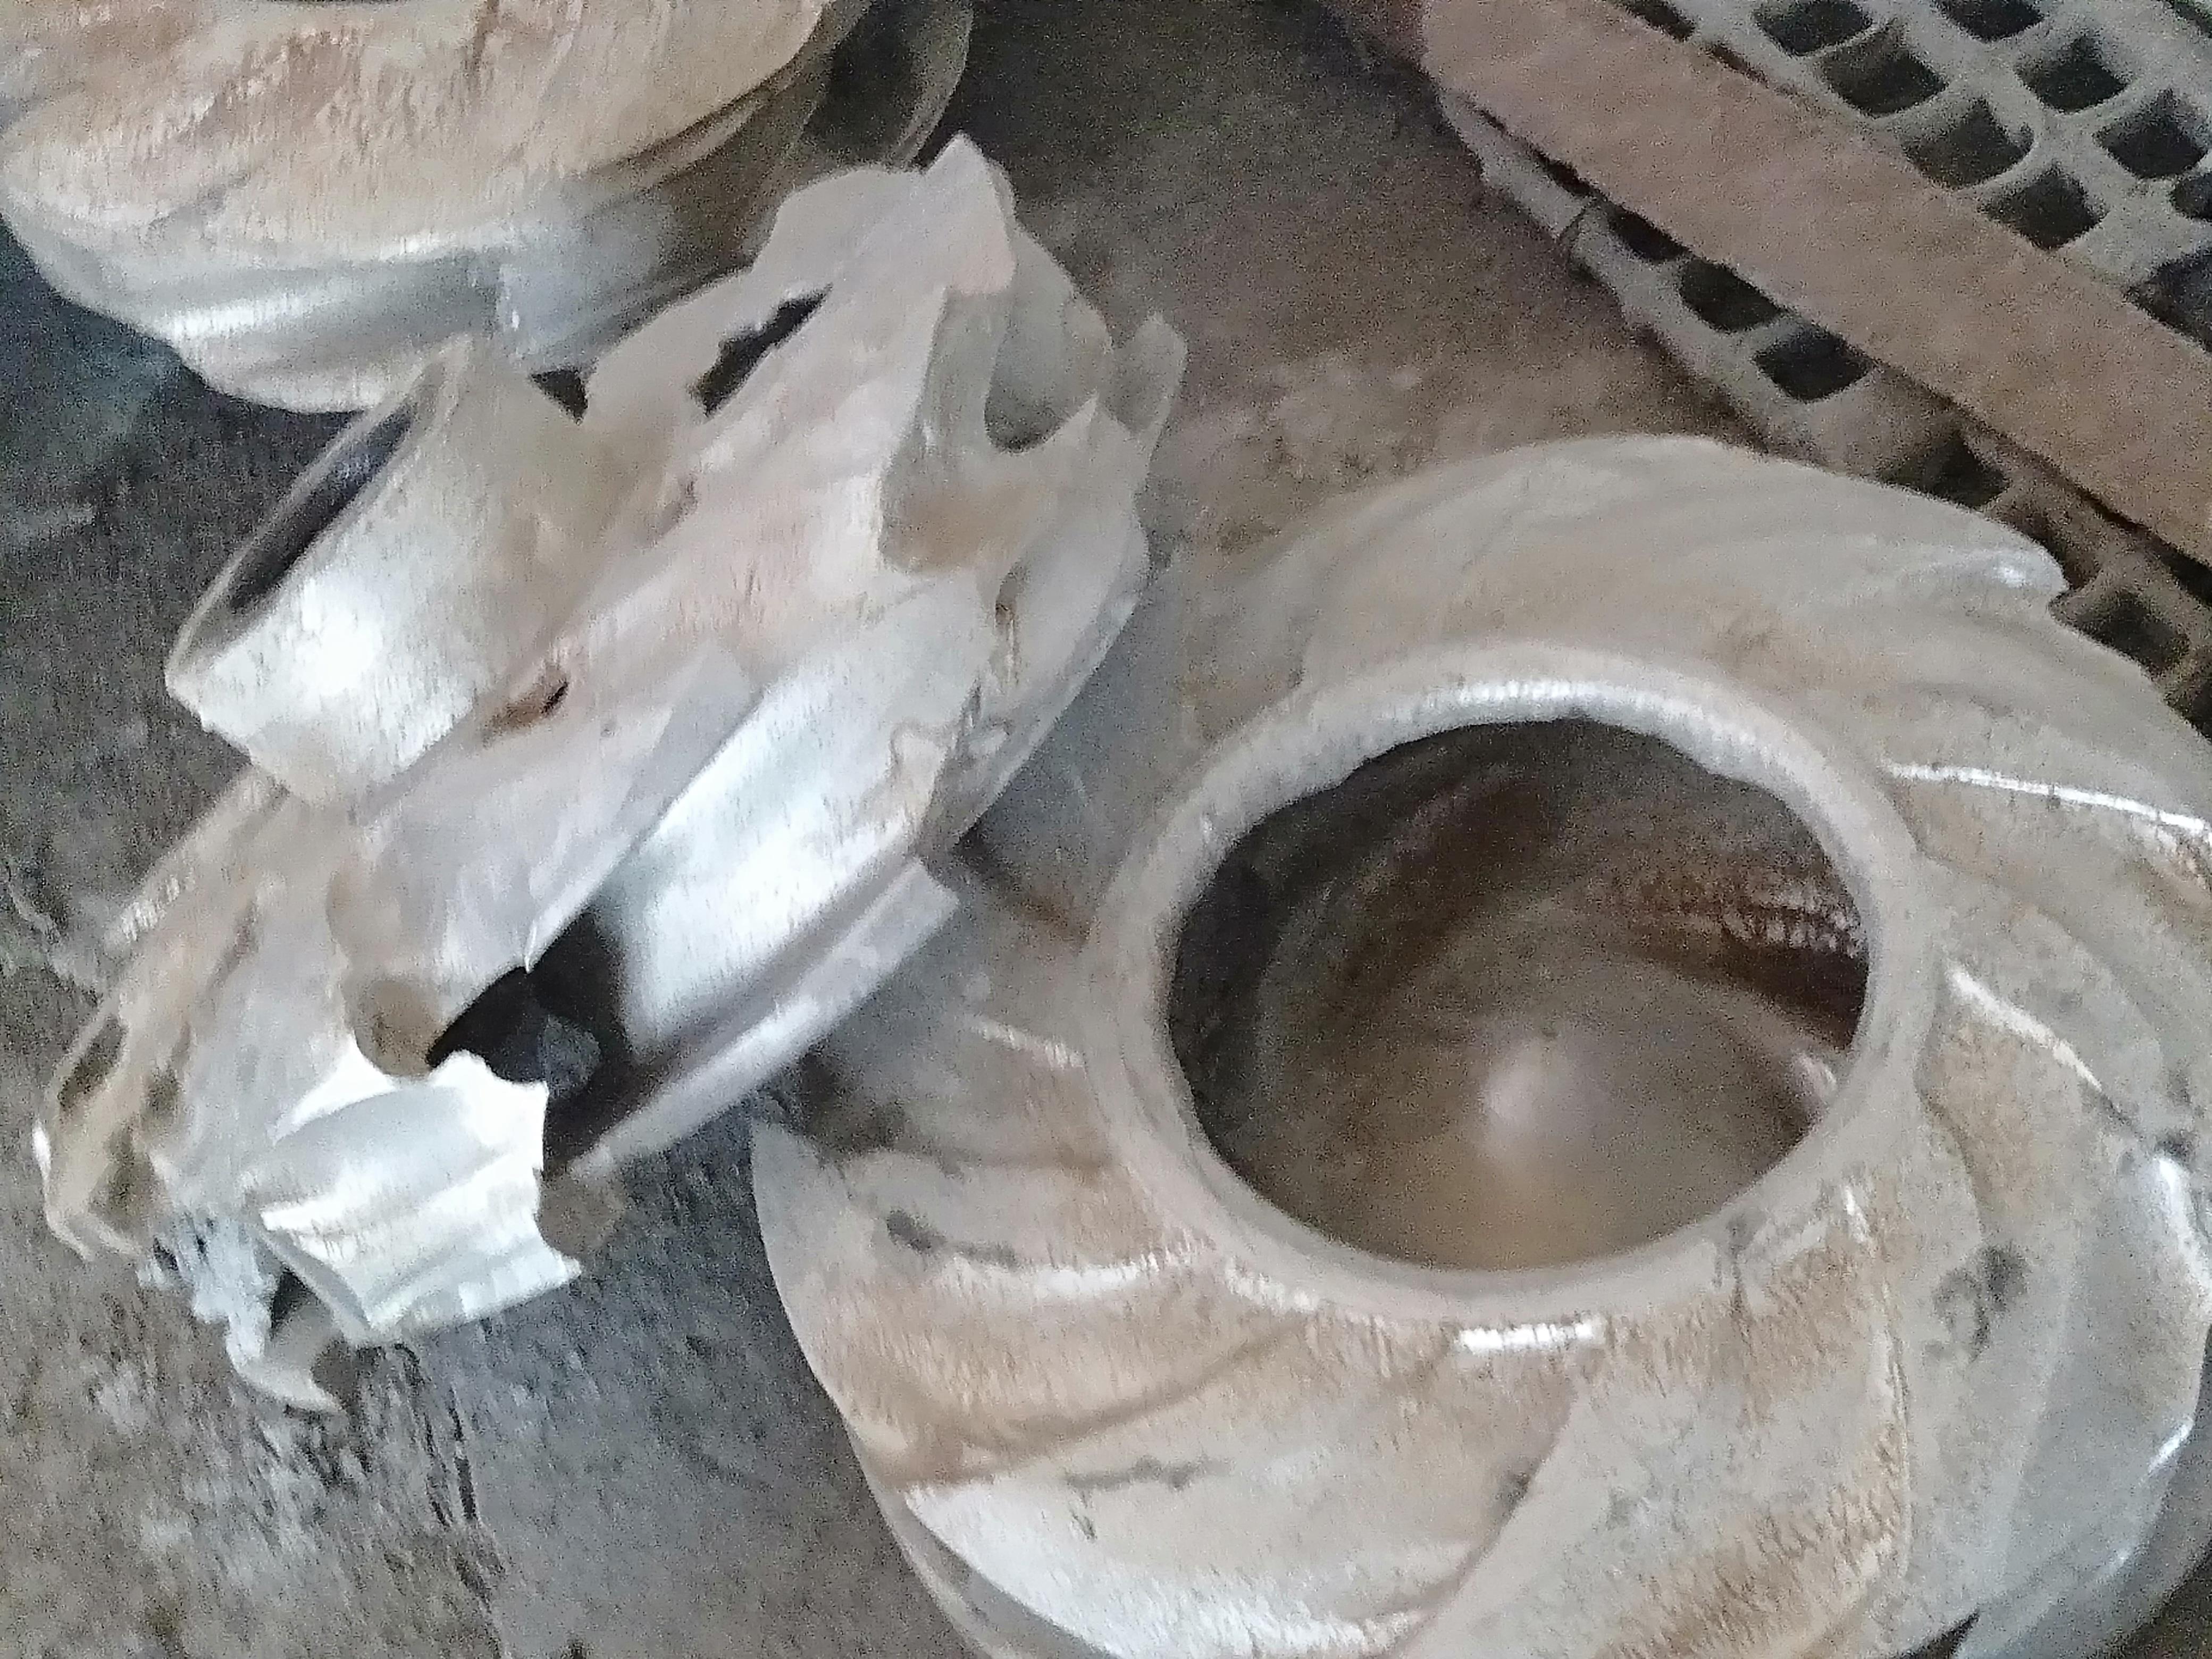
渣浆泵拆下来,叶轮不用急着处理,先看清楚哪里坏了、坏到什么程度:
看叶片边缘。矿浆里的硬颗粒以高速冲刷叶片,低角度冲击像刀一样切削金属。叶片边缘被"削"掉一道道深沟,原本流畅的弧线变得坑坑洼洼。流道形状一旦走样,浆液流动方向偏了,泵效直接往下掉。
看叶轮出口和泵壳进口处。这两个位置是汽蚀重灾区。泵内低压区液体汽化形成气泡,气泡流到高压区瞬间溃灭,产生的微射流以极高速度冲击金属表面。反复冲击下,金属表面从点蚀发展成蜂窝状孔洞。严重的地方,手指一摁就能感觉到凹坑。
看叶片根部和流道转角处。这两个位置冲刷和腐蚀叠加最严重。如果输送的介质带酸碱性,腐蚀先在表面形成松软层,颗粒一冲就掉,新金属露出来继续腐蚀——磨了又腐、腐了又磨,循环加速,比单一磨损快得多。
第一步:清理除锈。待修复叶轮喷砂处理,把表面锈蚀、旧涂层、矿浆结垢全部清理干净,磨到见金属本色。叶轮是圆弧面,叶片之间的流道又窄又深,每个角落都要处理到位。基体不干净,涂层粘不牢,后期必然起皮。
第二步:少量多次刮涂。用XK聚合陶瓷耐磨涂料,在叶轮流道缺损部位少量多次刮涂。深沟区域逐层填补,每刮一层等初步固化再刮下一层,不能一次堆太厚——厚了内部气泡多,固化后不密实。汽蚀坑单独填实,用工具把材料压进坑底,确保没有空隙。
刮涂的依据是原流道形状。叶片该是什么弧度,就按什么弧度恢复;流道该是什么宽度,就按什么宽度来。不是糊平就行——流道精度直接影响泵效,形状偏了,修完照样费电。
第三步:固化。加温固化后材料达到使用强度。固化过程中材料会轻微收缩,所以刮涂时要稍微高出原尺寸,给收缩留余量。固化后用卡尺检查,哪里高了磨掉,哪里低了补上。
第四步:打磨整形。这一步决定修复精度。用角磨机和打磨片逐片修整叶片型线,用样板对比检查弧度。流道表面打磨光滑——表面越光滑,浆液流动阻力越小,泵效恢复得越好。
一看流道形状。叶片弧线流畅,没有明显凹凸,深沟和汽蚀坑已填平,整体恢复至图纸尺寸。
二摸表面手感。固化后的涂层表面光滑硬实,用指甲掐不动,敲上去是实心的声音,没有软点或空鼓。
三测尺寸精度。用卡尺逐片检查叶片厚度和间距,用样板验证流道型线,确保在公差范围内。
年前给一家选厂修过一台渣浆泵。当时叶轮磨损严重,流道深沟密布,汽蚀区蜂窝状孔洞,泵效明显下降,业主反映电费涨了不少。
按原流道形状刮涂XK聚合陶瓷耐磨涂料,逐层填补,加温固化后打磨整形回装。到现在运行将近一年,效率没有出现下降,业主说电费稳住了。
修一台泵的钱,比换新叶轮少多了。关键是修完之后涂层替叶轮扛着磨损——新叶轮是裸金属直接挨磨,修复后的叶轮表面多了一层"防护甲"。
选矿厂渣浆泵、电厂脱硫浆液循环泵、化工输送泵——只要是叶轮磨损但基体未开裂变形的,都能修。深沟、汽蚀坑、局部减薄,按原形状恢复就行。
如果叶轮已经开裂或变形严重,那该换还得换。但大部分情况下,磨损集中在叶片边缘和汽蚀区,基体是好的——换了整只叶轮,等于把还能用的部分也扔了。
你们厂的渣浆泵叶轮上次什么时候拆开看的?叶片边缘还有多厚?评论区说说,或者拍个照片私信我帮你看。
服务热线:0379-60679299
客户咨询:13603889856(微信)
商务经理:17739082820(微信)
邮箱:lylcxkjx@126.com
网址:http://www.lyxkjj.com
地址:河南省洛阳市栾川县赤土店镇