

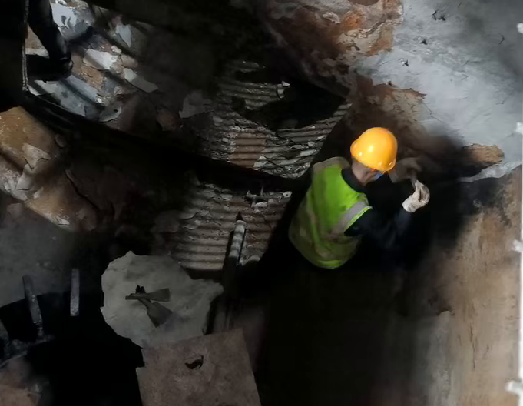
近期,我们接了一个河南某铁厂选矿车间矿浆槽检修的活,排空后钻进去一看,好家伙,这底部烂的差不多了,最薄的地方只剩2mm,再磨俩月就得漏料停产。干了这么多年选矿厂设备维修,这种情况我见多了,换新槽没个把月下不来,停产损失更是吃不消。而如果选择耐磨涂层修复,两天干完、三天就能投用!下面就跟大伙好好唠唠这台矿浆槽从检测到修好的全过程,拆解为啥底部磨得快、施工关键在哪,对比新旧方案的成本效益。
矿浆从进料口进来,带着矿石颗粒直接冲击槽底。颗粒有重量,往下沉,底部浓度最高、流速最集中、冲击力最大。侧壁受的是均匀冲刷,底部受的是集中轰炸——同样的钢板,底部磨穿的速度是侧壁的3-5倍。
加上选矿药剂的酸碱腐蚀,底部钢板表面的钝化膜被反复破坏。磨损加速腐蚀,腐蚀又加速磨损,两股力叠在一起,底部最先顶不住。
第一步:表面处理。 先清理槽体内残留矿浆和结垢,再用角磨机对整体内壁打磨除锈。标准是磨到见金属本色——表面处理不到位,涂层附着力直接打折,后面做得再厚也白干。
第二步:材料调配。 将XK聚合陶瓷耐磨涂料的A/B双组分按比例混合,搅拌均匀后30分钟内必须用完。夏天温度高固化快,少配勤配;冬天温度低可以适当多配,气温过低时用碘钨灯辅助加温。
第三步:喷涂施工。 这一步的关键不是"涂均匀",是"分区别涂"——
侧壁区域:均匀喷涂3mm。侧壁受的是均匀冲刷,3mm够用。
底部冲刷区:喷涂5mm,进料口正下方冲击最集中的位置加厚到5mm。底部磨得最快,做厚才扛得住。
一套料修复受损部位的同时,提供了耐磨和防腐双重防护——施工后的矿浆槽矿浆冲不动、药剂泡不透,使用寿命比新槽还长。
第四步:固化验收。室温25°C条件下,固化24小时即可投入使用。气温低于15°C时延长固化时间或用碘钨灯加温。固化完成后用测厚仪挨个区域打一遍——侧壁3mm、底部5mm,不达标的补做。
固化后的槽体内壁致密光滑,手摸上去硬实。底部加厚区和侧壁过渡平顺,没有台阶感。
换新槽:从采购到物流运输,再到安装调试,没有个把月下不来。停产期间产线停摆,光停产损失就够修好几回了。新槽投用后,同样1.5-2年磨穿——磨损机制没变,换新的只是重走一遍老路。
耐磨涂层修复:两天施工+一天固化,停机缩短80%。修复成本只有换新的30%。耐磨涂层硬度85HD以上,耐磨性是普通钢板的5-10倍,修复后使用寿命5年以上。
关键区别:换新解决的是"已经穿了",修复解决的是"为什么会穿"——涂层把磨损和腐蚀同时挡在外面,从根上断了失效的链条。
选矿厂里凡是内壁受矿浆冲刷+药剂腐蚀的槽体及过流冲蚀类设备,同一套材料体系都能用:矿浆槽、矿浆搅拌槽、浮选槽、搅拌桶、管道、渣浆泵……不同设备磨损位置不一样,修复时分区加强处理就行——哪里磨得快,哪里做厚。
你们厂的矿浆槽上次什么时候打开检查的?底部还有多厚?评论区说说,或者拍个照片私信我帮你看。
服务热线:0379-60679299
客户咨询:13603889856(微信)
商务经理:17739082820(微信)
邮箱:lylcxkjx@126.com
网址:http://www.lyxkjj.com
地址:河南省洛阳市栾川县赤土店镇