

这套设备到货的时候,全是光钢板。
浮选机槽体、搅拌桶、加药桶——锃亮的金属表面,焊缝整齐,新设备特有的那种工业美感。
但我们看了三秒钟就知道:矿浆一进来,三个月以后就不是这样了。
矿浆里 30% 到 70% 是固体颗粒——石英砂、矿石粉末,比这层钢板硬。每天 24 小时在里面高速冲刷,就是拿沙子对着钢板日日磨。
三个月,槽体内壁开始出凹痕。半年,凹痕变沟槽。一年,沟槽最深处逼近穿孔。
所以设备一到,我们先上——不是等磨坏了再修,是在它最完好的时候穿上"铠甲"。
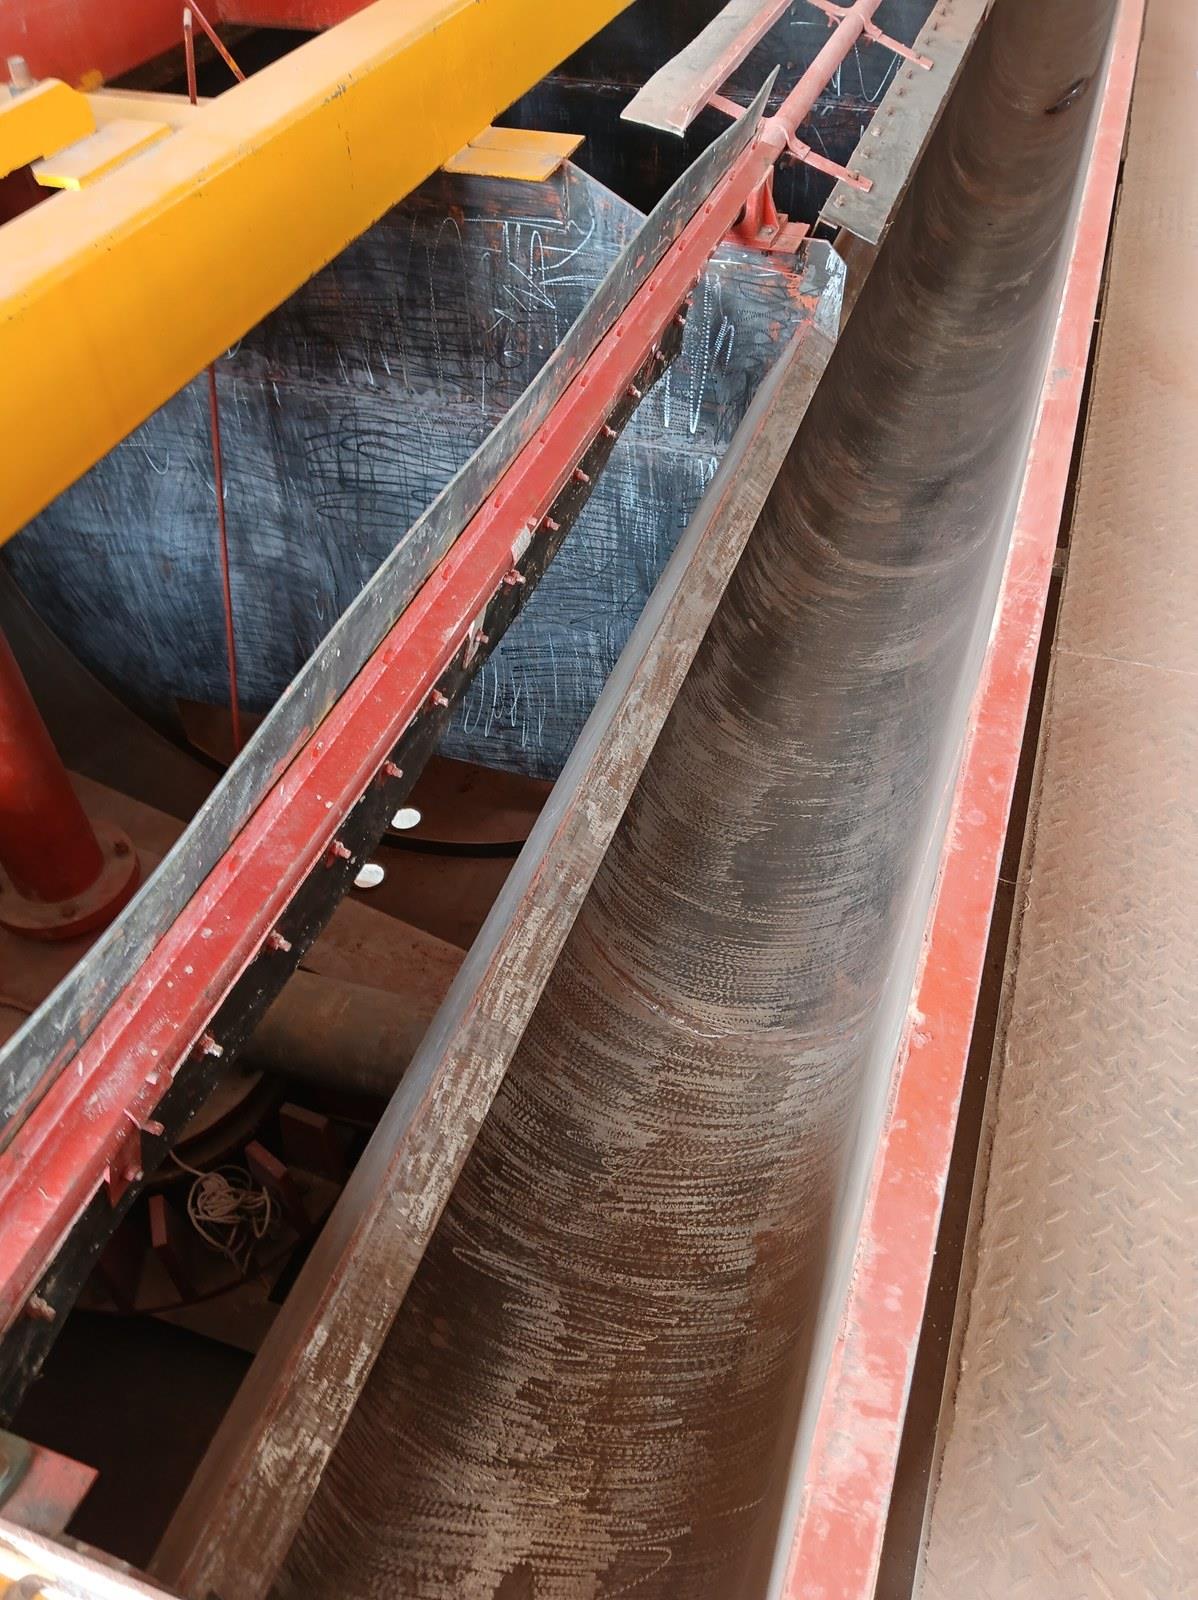
这篇文章,把我们在一个新建选矿厂的涂层施工全过程拆开给你看。
施工不是车一到就开工。
进场第一件事是逐台检查设备——看内壁表面状态、看焊缝平整度、看有没有运输磕碰。光钢板的状态决定了涂层能不能粘牢。
这个项目设备刚到,表面干净,没有氧化层——做防护的最佳状态。
第二件事:确认施工环境。温度 15℃ 以上、设备内部通风、没有交叉作业干扰。
第三件事:材料准备。这个项目浮选机、搅拌桶、加药桶全线用的是同一批 XK 聚合陶瓷耐磨涂料——但不同部位做的厚度完全不同。哪里磨得狠,哪里做厚;哪里冲击大,哪里做厚;哪里容易腐蚀渗透,哪里做厚。后面逐个设备拆开讲。
浮选机是磨得最狠的设备。矿浆在槽里被叶轮搅得像沸腾一样,槽体内壁 360 度无死角冲刷。
施工顺序:
第一步:表面打磨。虽然光钢板表面干净,还是要用钢丝刷过一遍——清除表面保护油膜,露出金属原色。这道工序直接决定涂层附着力。
第二步:槽体底部先做。槽体底部是矿浆从上一槽冲下来的落点,冲击力集中。先在这里刮第一层高耐磨陶瓷涂层,厚度做到 5mm。别处做 3mm,这里翻近一倍——因为我们知道这里是第一损伤点。
第三步:内壁全线刮涂。从槽体上部开始,往下推进。涂料用刮板压实,确保涂层和金属之间没有气泡。气泡就是未来的脱落原点——一个气泡就是一颗定时炸弹。
第四步:槽体连接处加强。浮选机是多槽串联的,槽与槽之间的连接管口处矿浆流速最快。这里再加一层,涂层总厚做到 6mm。
第五步:自然流平+初凝。刮涂完成后静置 2-4 小时,涂层表面自然流平、初步固化。这个阶段不能碰、不能进水。
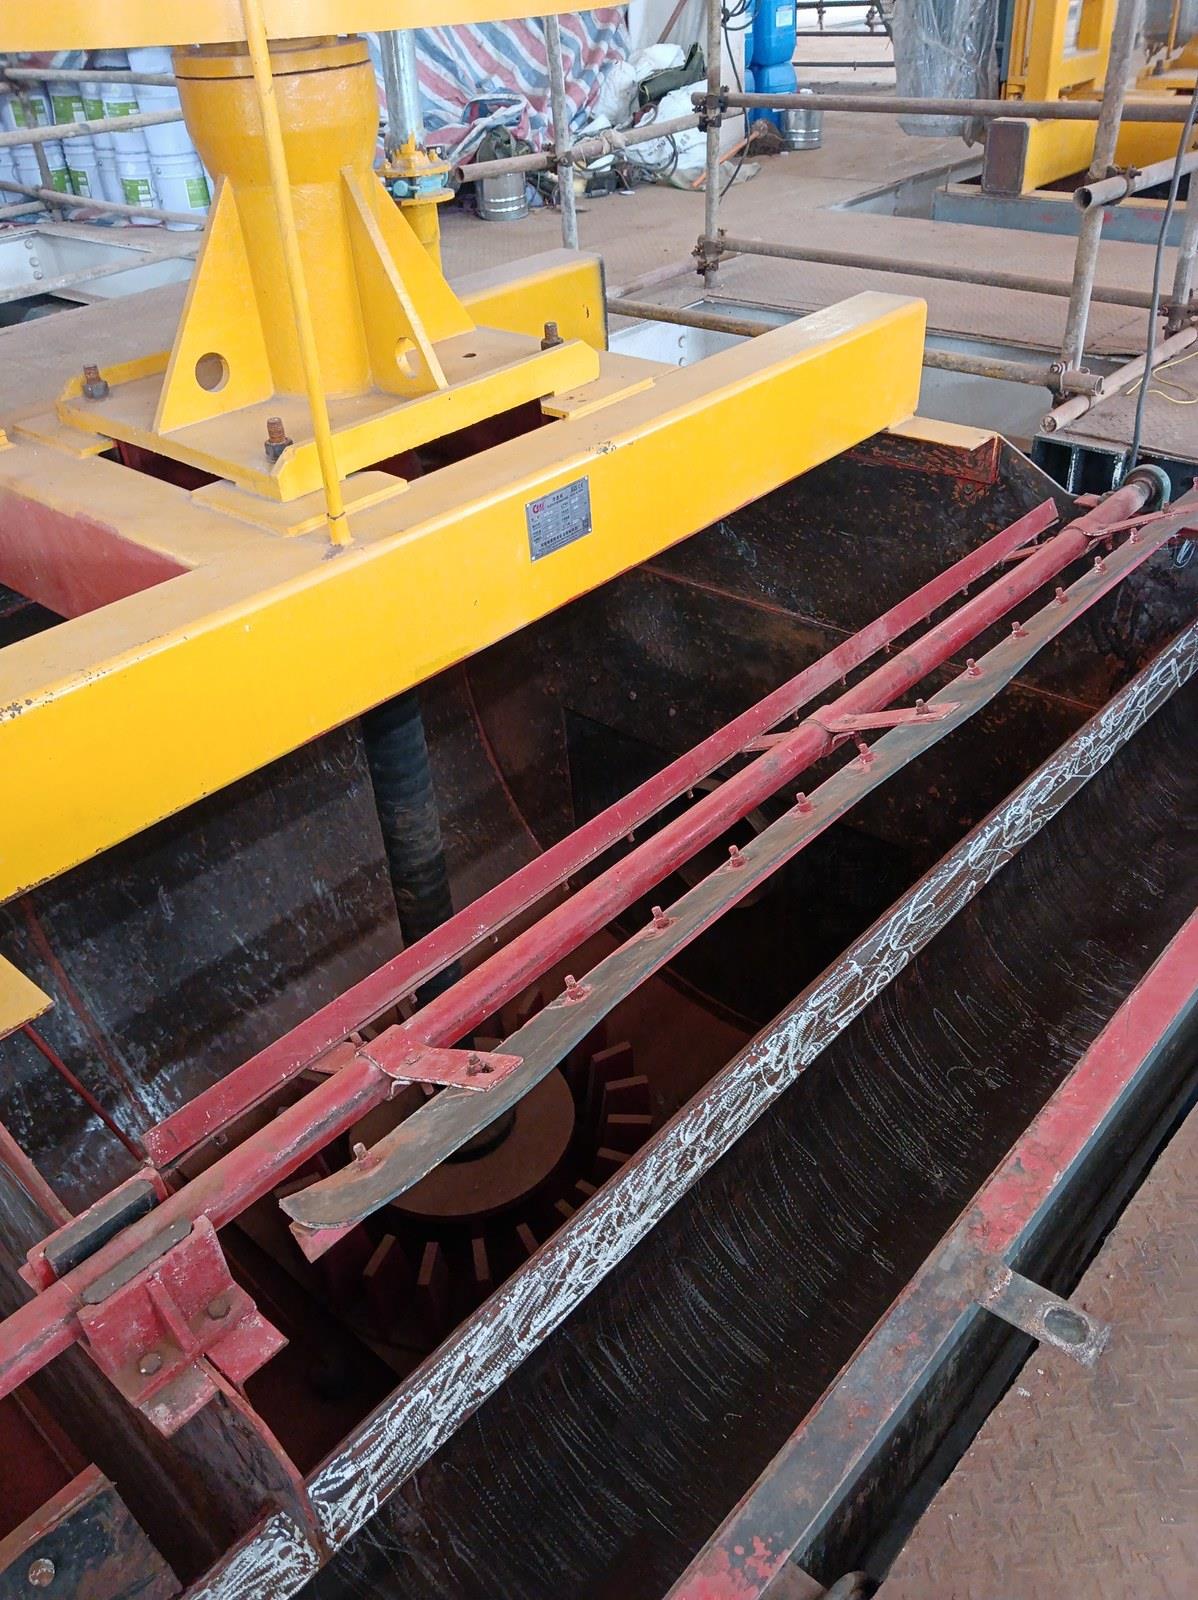
一台浮选机,从打磨到初凝,两个人做一天。
搅拌桶的磨损,跟浮选机不一样。
浮选机磨的是"面"——矿浆全方位冲刷内壁。搅拌桶磨的是"面"和"线"——桶壁磨面,叶片磨线(切削磨损)。
叶片转动的时候,边缘直接切入矿浆里的粗颗粒。那个位置不是"磨",是"削"——涂层被矿粒一刀一刀削掉。所以叶片边缘是搅拌桶里最快减薄的位置。桶壁相对均匀,受的是流体摩擦。
同一桶材料,但施工的时候厚度分配完全不一样:
叶片——整体做到 4mm。比桶壁多一倍。最关键的是叶片根部,这是应力最集中的地方,一圈厚度做到 5mm——不是为了"保险",是因为这个位置一旦涂层脱落,叶片本体就直接暴露了,修起来更麻烦。
桶壁——标准 3mm。桶壁的磨损是均匀渐进的,3mm 的涂层厚度在这个工况下能顶几年。巡检的时候定期测壁厚就行,不会突然穿孔。
同一桶料,同一台设备——叶片比桶壁厚一倍,叶片根部再单独加一圈。
材料没有变,变的是判断:哪里磨得快,哪里就做厚。这就是施工经验——不是所有地方都一个厚度糊过去,也不是换个更贵的料就万事大吉。是同一个材料用在同一个设备的不同位置,厚薄分配本身就是方案。
加药桶是三类设备里最"阴"的一个。
表面看磨损不严重——药剂比矿浆温和多了。但浮选药剂——黄药、2 号油、硫酸铜、水玻璃——对金属的腐蚀是慢性的。它不是一下子吃掉一层铁,是慢慢渗透,从焊缝开始,从涂层和金属的接缝处开始。
等发现的时候,桶体焊缝已经锈穿了。
加药桶用的材料和浮选机、搅拌桶完全一样——同一批 XK 聚合陶瓷耐磨涂料。但施工方式有区别,重点在焊缝。
浮选药剂会从最薄弱的地方渗透进去。最薄弱的地方不是平整的桶壁,是焊缝——焊缝表面有微小孔隙,药剂从这些地方渗进去,从涂层和金属的接缝处开始腐蚀。
所以焊缝处不是刮一层就完,是做三道:
第一道,薄刮渗透。先在焊缝上薄刮一层,让涂料充分渗进焊缝的微小缝隙里,把可能藏药剂的空隙全部填死。
第二道,堆厚填平。第一道初凝后,再刮一层把焊缝堆平,做到和桶壁表面齐平。焊缝不凸起,矿浆流动没有涡流死角。
第三道,桶壁整体覆盖。整桶内壁统一刮涂 2mm,把焊缝两道处理全部封在底下。桶壁其他位置也是这个厚度——因为加药桶的磨损量比浮选机和搅拌桶小得多,2mm 足够。
材料没变。但在加药桶上,焊缝处比桶壁多花了两道工序——不是因为材料不够好,是因为焊缝天生就是防护的死角。同一个桶,焊缝和桶壁做不同厚度——厚的地方是预防,薄的地方是够用。
涂层刮完了不是结束。固化完了,验收才刚开始。
我们的验收标准有三条:
一、硬度检测。固化后逐台抽检,敲上去是实心声——指甲掐不动、铲刀刮不动。不够硬?补涂。
二、附着力抽检。随机选点做拉拔测试,涂层得和金属咬在一起、掰不下来才算合格。不合格的那片区域,重新处理重涂。
三、外观检查。逐寸看——有没有气泡?有没有裂纹?涂层边缘有没有翘起?一处不合格,整台重检。
验收完了,出报告。检测数据、施工记录、材料用量——全部归档,交给甲方。
不是我们严格。是因为涂层在设备里面,投产以后矿浆一进,外面什么都看不见了。里面出了问题,等发现的时候已经磨穿了。
所以我们只能在还能看到的时候,把所有数据做到位。
这是设备主管问得最多的问题。
实话实说——没有"永久"的防护层,但有靠谱的预期。
这个项目三类设备的防护层设计寿命(经验参考,按工况核定):
| 设备 | 预期年限(经验参考) | 关键磨损区 |
|---|---|---|
| 浮选机槽体 | 数年,按工况核定 | 槽体底部——定期巡检重点 |
| 搅拌桶 | 数年,按工况核定 | 叶片根部——第一检查点 |
| 加药桶 | 数年,按工况核定 | 焊缝区域——年度防腐检查 |
预期年限不是"到了时间准时坏"——是"在这个时间点之前不会出现需要停机修复的损伤"。我们跟踪的洛阳钼业项目,浮选槽涂层到第四年才出现局部减薄。
关键是——投产前做防护,涂层和金属之间是"出厂状态"的结合。这层结合是涂层系统里最强的环节。一旦投了产、金属表面被矿浆"磨熟"了,再做涂层,结合强度最多只有出厂状态的七成。
所以投产前做,不是"早了点"。是"唯一的最佳时机"。
三个时间点都可以,越早越好:
图纸阶段——你发设备清单来,我们标防护方案。哪些部位磨得狠、哪些位置做多厚、预估多少用量。拿着方案去汇报。
设备到场后——设备安装就位,我们进场施工。和安装进度同步,不额外占工期。
投产前最后窗口期——设备已经装好了、马上要投料了。这时候做,也来得及。但别等投了料再找我们——那个时候的防护方案和施工成本都不一样了。
设备到货是光钢板。矿浆一进,三个月后就不是了。
在它最完好的时候穿上铠甲——往后,矿浆磨的是涂层,不是设备。
本文施工数据基于新科机械修复选矿厂新建项目防护施工记录。防护涂层实际寿命受矿浆浓度、矿石硬度、运行温度、巡检周期等因素影响,以上预期年限为同类工况下的经验参考范围,具体以现场诊断方案为准。
服务热线:0379-60679299
客户咨询:13603889856(微信)
商务经理:17739082820(微信)
邮箱:lylcxkjx@126.com
网址:http://www.lyxkjj.com
地址:河南省洛阳市栾川县赤土店镇